ช่างซ่อมบำรุงดึงสายพานที่สึกหรอออกจากเครื่องบรรจุภัณฑ์ วางราบบนม้านั่ง และเอื้อมมือไปวัดเทป เทปอ่านได้ 1,870 มม. ป้ายทดแทนบอกว่า 1,850 มม. ก่อนสั่งซื้อ ช่างเทคนิคจำเป็นต้องทราบว่าผู้ผลิตหมายถึงขนาดใด เนื่องจากสายวัดเพียงอย่างเดียวไม่สามารถตอบคำถามได้
สายพานขับเคลื่อนไม่ได้วัดด้วยวิธีสากลวิธีเดียว สายพานร่องวีอาจระบุด้วยความยาวภายนอกหรือความยาวของ Datum สายพานซิงโครนัสจะระบุตามความยาวพิตช์และจำนวนฟัน สายพานแบนและสายพานลำเลียงใช้ความยาวในการตัดหรือเส้นรอบวงภายใน บวกกับความกว้างและความหนา วิธีการวัดจะเป็นไปตามประเภทของสายพานและมาตรฐานที่พิมพ์บนสายพานเก่าหรือแสดงไว้ในคู่มือเครื่องจักร
เริ่มต้นด้วยประเภทเข็มขัด ไม่ใช่สายวัด
การตรวจสอบขั้นแรกคือโครงสร้างสายพานและหน้าตัด สายพานร่องวีที่พันไว้ สายพานไทม์มิ่ง สายพานแบน สายพานแบบซี่โครง และสายพานลำเลียง ล้วนใช้เส้นอ้างอิงที่แตกต่างกัน การวัดสายพานไทม์มิ่งรอบด้านหลังด้านนอกจะทำให้ได้ตัวเลขที่มากกว่าความยาวของระยะพิตช์ การวัดสายพานตัว V รอบด้านนอกจะทำให้ได้ตัวเลขที่อาจไม่ตรงกับความยาวของจุดอ้างอิงที่ใช้ในแค็ตตาล็อก
มองหาเครื่องหมายก่อนทำการวัด ตัวเลข เช่น A42, SPB 2360, HTD 8M 800, 100 T10 500 หรือ 3/16 x 12 มักประกอบด้วยส่วน ระยะห่าง จำนวนฟัน ความกว้าง และความยาว หากเครื่องหมายหายไป ให้ระบุโปรไฟล์ด้วยเกจหรือคาลิเปอร์ ตารางด้านล่างแสดงข้อมูลอ้างอิงทั่วไป
การอ้างอิงความยาวไม่เหมือนกันสำหรับสายพานขับเคลื่อนทุกอัน ตรวจสอบมาตรฐานก่อนใช้สายวัด | ประเภทเข็มขัด | การอ้างอิงความยาวหลัก | มิติข้อมูลอื่น ๆ ที่จะบันทึก | ข้อผิดพลาดในการวัดทั่วไป |
| สายพานตัววี | ความยาวภายนอก ความยาว Datum หรือความยาวพิทช์ | ความกว้างด้านบน ความสูง ตัวอักษรส่วน | สมมติว่าตัวเลขหลังส่วนยาวนอก |
| สายพานไทม์มิ่งหรือซิงโครนัส | ความยาวสนามตามแนวสายไฟ | ระยะห่างของฟัน จำนวนฟัน ความกว้าง ลักษณะฟัน | การวัดด้านหลังด้านนอกแทนเส้นระดับเสียง |
| เข็มขัดแบน | ตัดความยาวหรือเส้นรอบวงด้านใน | ความกว้าง ความหนา ชนิดข้อต่อ | การใช้ความยาวด้านนอกบนสายพานแบบไม่มีที่สิ้นสุด |
| เข็มขัดยางหรือสายพานมัลติวี | ความยาวที่มีประสิทธิภาพ | จำนวนซี่โครง ระยะห่างของซี่โครง ความกว้าง | การนับซี่โครงเพียงด้านเดียวของสายพาน |
| สายพานลำเลียง | ความยาวโดยรวมหรือเส้นรอบวงด้านใน | ความกว้าง ความหนา สภาพขอบ คลีต | ทิ้งสารเคลือบ คลีท หรือผนังข้างไว้ |
สายพานร่องวี: ความยาวภายนอก ความยาว Datum และสูตร
สำหรับสายพานร่องวีแบบคลาสสิก ส่วนตัวอักษรจะควบคุมส่วนตัดขวาง A, B, C, D, Z, SPZ, SPA, SPB และ SPC เป็นตัวอย่างทั่วไป ตัวเลขที่อยู่หลังตัวอักษรมักจะมีความยาวระบุ แต่ความยาวนั้นอาจเป็นความยาวด้านใน ความยาวด้านนอก ความยาว Datum หรือความยาวที่มีประสิทธิภาพ เข็มขัดที่มีเครื่องหมาย A42 ไม่จำเป็นต้องยาวรอบด้านนอก 42 นิ้วเสมอไป
ความยาวภายนอกวัดจากพื้นผิวด้านนอกของสายพาน ความยาวจุดอ้างอิงจะวัดตามแกนกลาง โดยที่สายพานโค้งงอโดยไม่เพิ่มหรือลดความยาว ระยะพิทช์ใกล้เคียงกับความยาวของจุดอ้างอิงสำหรับสายพานร่องวีหลายตัว หากต้องการทดแทน ให้ใช้ข้อมูลอ้างอิงเดียวกันกับรายการแค็ตตาล็อกเดิม หากมีเฉพาะขนาดรอก ให้คำนวณความยาวของสายพานเปิดด้วยสูตรนี้:
L = 2C (pi/2)(D d) (D - d)^2 / (4C)
โดยที่ C คือระยะศูนย์กลาง D คือเส้นผ่านศูนย์กลางระยะพิตเลย์ขนาดใหญ่ และ d คือเส้นผ่านศูนย์กลางระยะพิตเลย์ขนาดเล็ก ใช้หน่วยเดียวกันสำหรับค่าทั้งหมด ผลลัพธ์ที่ได้คือความยาวพิทช์ตามทฤษฎีสำหรับไดรฟ์แบบเปิด ไม่สามารถใช้แทนหมายเลขแค็ตตาล็อกของผู้ผลิตได้
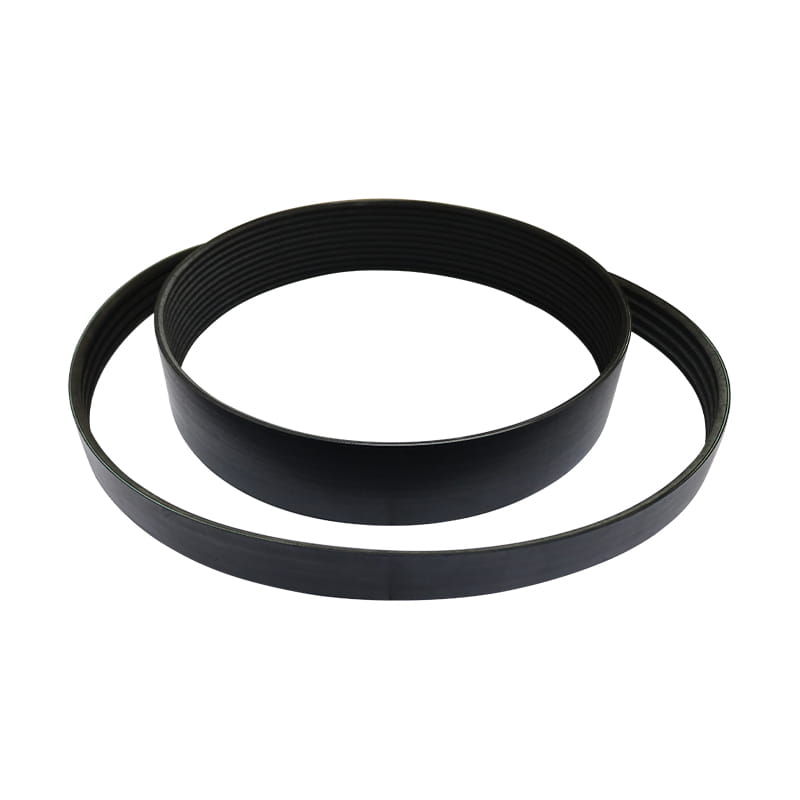
 สายพานร่องวียางมุมกว้างสำหรับระบบส่งกำลังอุตสาหกรรม สายพานยางมุมกว้าง 60° ใน PU, CR และ EPDM ที่มีโปรไฟล์ 3M–11M มีประโยชน์เมื่อเปรียบเทียบความยาวในการเปลี่ยน แรงส่งผ่าน และความต้านทานการสึกหรอ ดูผลิตภัณฑ์ →
การตรวจสอบภาคสนาม: หากสายพานยังอยู่บนเครื่องจักรและอยู่ในสภาพดี ให้พันเทปยืดหยุ่นรอบๆ ทางเดินของสายพานและทำเครื่องหมายส่วนที่ทับซ้อนกัน ซึ่งให้ความยาวที่ติดตั้ง ไม่จำเป็นต้องเป็นความยาวของแค็ตตาล็อก บนสายพานที่ใช้แล้ว การยืดตัวและการสึกหรออาจเพิ่ม 0.5 เปอร์เซ็นต์ขึ้นไป สายพานขนาด 2,000 มม. สามารถอ่านความยาวได้ 10 มม. หลังการบริการ อย่าใช้เข็มขัดที่ชำรุดเป็นเพียงข้อมูลอ้างอิงเท่านั้น
สายพานซิงโครนัส: ความยาวพิทช์และการนับฟัน
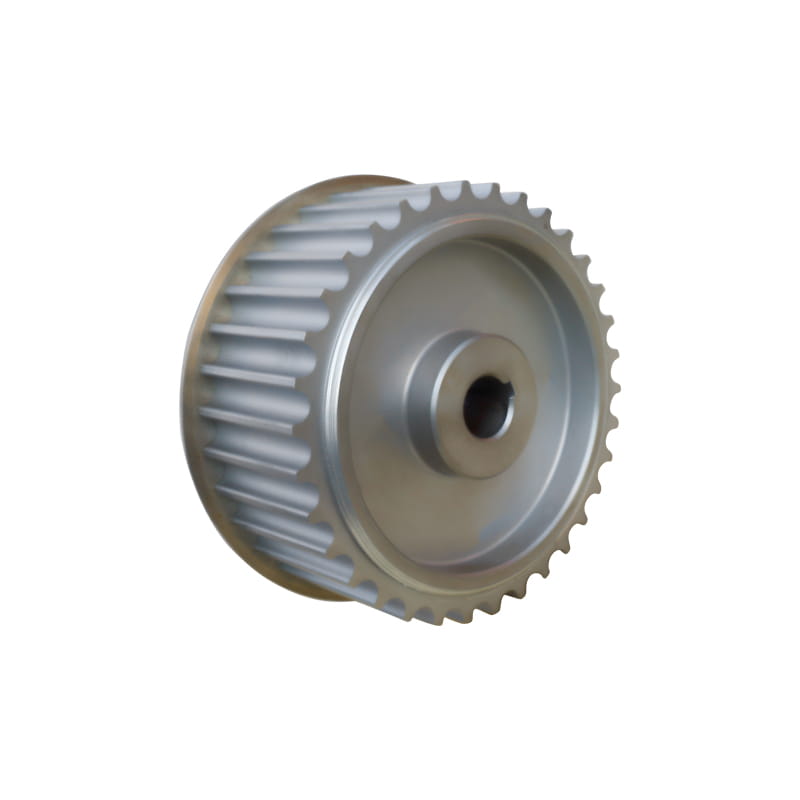
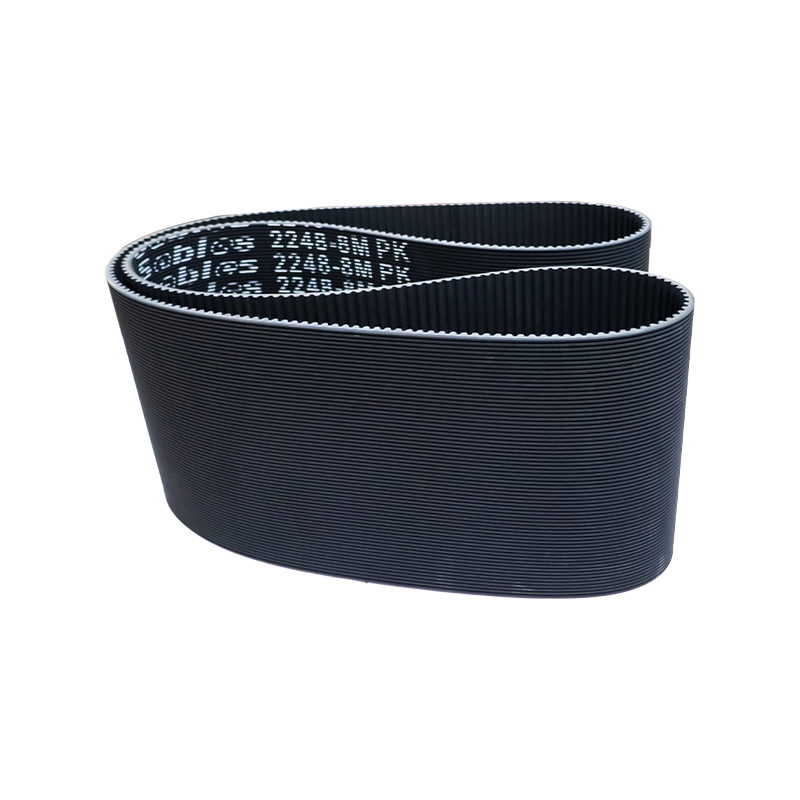
สายพานไทม์มิ่งจะวัดบนเส้นพิตช์ ซึ่งเป็นเส้นจินตนาการที่ลากผ่านศูนย์กลางของเส้นแรงดึง ความยาวสนามคือระยะทางรอบเส้นนั้น มันไม่ใช่เส้นรอบวงด้านนอก ระยะห่างของฟันคือระยะห่างจากศูนย์กลางฟันหนึ่งไปยังฟันถัดไป เช่น 3 มม. 5 มม. 8 มม. หรือ 14 มม. หรือโปรไฟล์เช่น GT2 หากสายพานมีฟัน 100 ซี่ที่ระยะพิทช์ 8 มม. ความยาวของระยะพิทช์คือ 800 มม.
ในการวัด นับฟัน และตรวจสอบระยะพิทช์ สำหรับวงปิด ให้วางสายพานให้แบน ทำเครื่องหมายฟันเริ่มต้น และนับรอบทั้งหมด สำหรับสายพานไทม์มิ่งปลายเปิด ให้วัดความยาวในการตัดด้วยเทปในขณะที่สายพานอยู่ภายใต้แรงตึงเล็กน้อย วัดความกว้างด้านหลังด้วยคาลิปเปอร์ ความหนาวัดจากปลายฟันไปด้านหลัง บันทึกโปรไฟล์ฟันด้วย เนื่องจากสายพานสองเส้นที่มีความยาวพิทช์เท่ากันสามารถมีระยะพิทช์ต่างกันได้ ความแตกต่างของโปรไฟล์ฟัน .
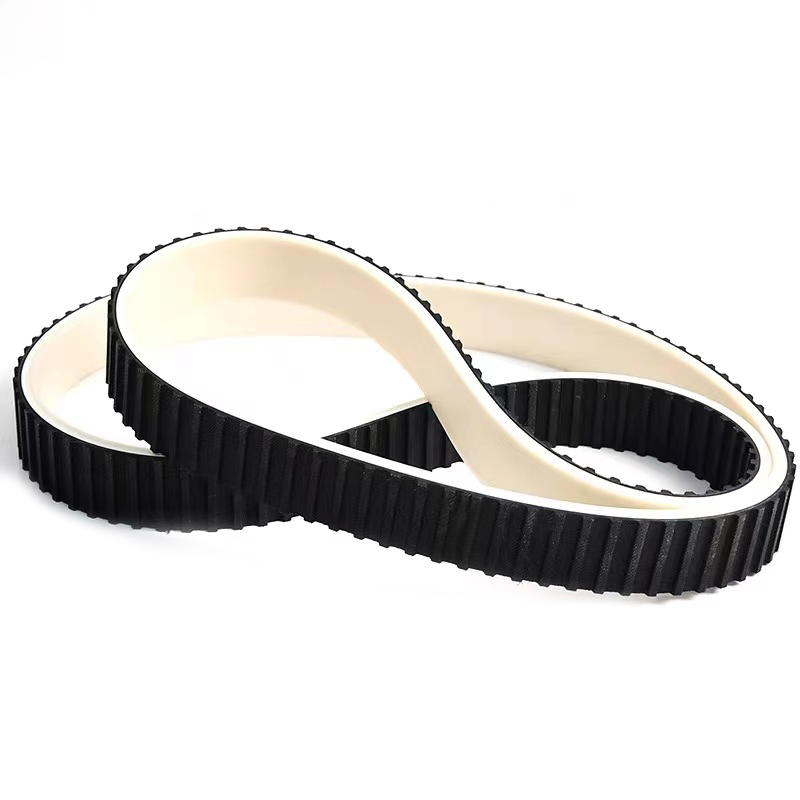
 สายพานไทม์มิ่งยางซิงโครนัสสำหรับการกำหนดตำแหน่งและการส่งกำลัง กลุ่มผลิตภัณฑ์สายพานไทม์มิ่งครอบคลุมโปรไฟล์ MXL, XXH, T และ M พร้อมสายใยแก้วและตัวป้องกันฟันไนลอน ซึ่งมีประโยชน์เมื่อจับคู่จำนวนฟันและระยะพิทช์ ดูผลิตภัณฑ์ →
ข้อผิดพลาดทั่วไปคือการวัดเส้นผ่านศูนย์กลางภายนอกของไทม์มิ่งพูลเล่ย์แล้วคูณด้วย pi นั่นทำให้เส้นรอบวงด้านนอกคร่าวๆ ไม่ใช่ความยาวของระยะพิตช์ของสายพาน ใช้เส้นผ่านศูนย์กลางระยะพิทช์ของรอกหากคุณต้องคำนวณ และยืนยันจำนวนฟันของสายพานเทียบกับจำนวนร่องของรอก
สายพานแบน สายพานยาง และสายพานลำเลียง
สายพานแบนมักจะระบุตามความยาว ความกว้าง และความหนาในการตัด สำหรับสายพานแบนแบบไม่มีที่สิ้นสุด ความยาวอาจเป็นเส้นรอบวงด้านใน สำหรับสายพานแบนปลายเปิด ความยาวในการตัดคือความยาวตรงก่อนที่จะต่อเข้าด้วยกัน วัดความกว้างที่จุดสามจุดและใช้ค่าที่แคบที่สุด ความหนามีความสำคัญเนื่องจากสายพานที่หนากว่า 0.5 มม. สามารถเปลี่ยนความตึงและหน้าสัมผัสของรอกได้
 สายพานอุตสาหกรรมแบบแบนในไนลอน โพลีเอสเตอร์ และอะรามิด เข็มขัดแบน series for power transmission and light conveying, with nylon, polyester, and aramid layers and 1–6 mm thickness, useful for length and width checks. ดูผลิตภัณฑ์ →
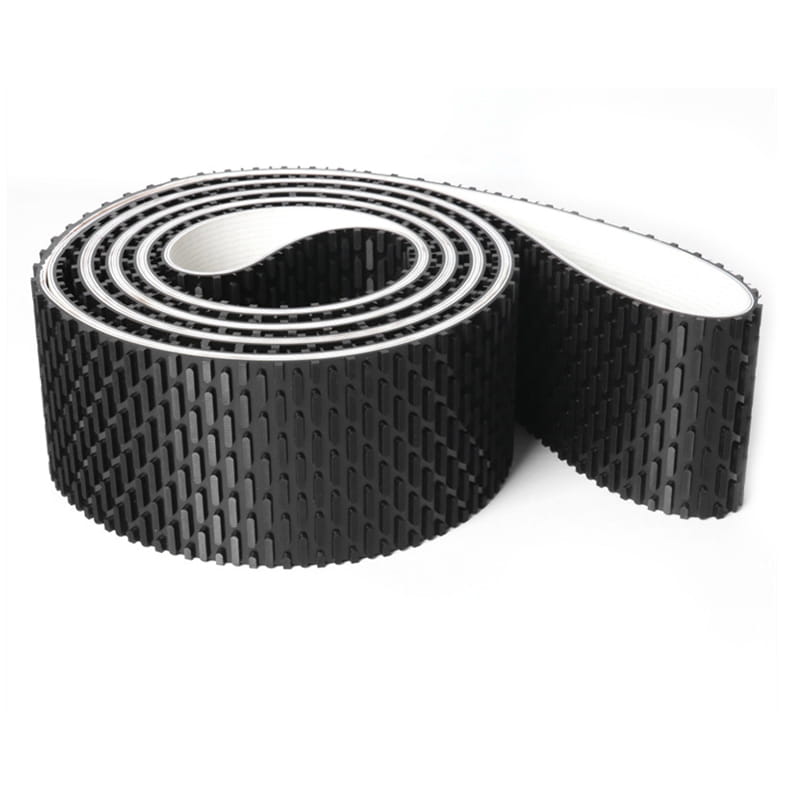
สายพานแบบริบใช้ความยาวที่มีประสิทธิภาพ จำนวนซี่ และระยะพิทช์ของริบ ความยาววัดตามแนวด้านหลังของสายพานหรือแนวระยะพิทช์ ขึ้นอยู่กับมาตรฐาน นับซี่โครงให้เต็มความกว้าง สายพานลำเลียงใช้ความยาว ความกว้าง ความหนา และสภาพขอบโดยรวม สำหรับสายพานลำเลียงแบบไม่มีที่สิ้นสุด ความยาวมักจะเป็นเส้นรอบวงด้านในหรือระยะห่างจากศูนย์กลางถึงกึ่งกลางรอบๆ รอก หากสายพานมีคลีต ผนังด้านข้าง หรือสารเคลือบ ให้ระบุสิ่งนั้นไว้ในคำอธิบายด้วย
สำหรับสายพานแบบเคลือบหรือแบบพิเศษ ให้วัดสายพานฐานและการเคลือบแยกกัน สายพานเคลือบยางอาจมีความหนาทั้งหมดรวมการเคลือบด้วย หากเคลือบสึกหรอ ความหนาเดิมอาจหายไป วัดความกว้างของสายพานฐานและความกว้างของการเคลือบแยกกัน เพื่อให้ซัพพลายเออร์สามารถระบุโครงสร้างที่ถูกต้องได้
ลำดับการวัดที่เป็นมิตรต่อภาคสนาม
- ระบุประเภทสายพานและรหัสที่พิมพ์ออกมา ทำความสะอาดสายพานเพื่อให้มองเห็นเครื่องหมายได้
- วัดความกว้างด้วยคาลิปเปอร์สามตำแหน่ง บันทึกค่าที่น้อยที่สุดและตำแหน่ง
- วัดความหนาสามจุด สำหรับสายพานไทม์มิ่ง ให้วัดจากปลายฟันไปด้านหลัง สำหรับสายพานร่อง V ให้วัดความกว้างและความสูงด้านบน
- วัดความยาวโดยใช้การอ้างอิงที่ถูกต้อง นับฟันสำหรับสายพานไทม์มิ่ง ใช้เทปพันรอบด้านนอกสำหรับสายพานร่องวีเฉพาะในกรณีที่แค็ตตาล็อกใช้ความยาวด้านนอกเท่านั้น ใช้สตริงรอบๆ เส้นทางที่ติดตั้งเพื่อตรวจสอบโดยประมาณ
- บันทึกเส้นผ่านศูนย์กลางของรอกและระยะห่างจากศูนย์กลางหากสายพานหายไปหรือไม่มีเครื่องหมาย ใช้สูตรสำหรับสายพานร่องวีหรือวิธีระยะพิทช์สำหรับสายพานไทม์มิ่ง
- เปรียบเทียบผลลัพธ์กับการมาร์กสายพานแบบเก่าและคู่มือเครื่องจักร อนุญาตให้สวมใส่ได้ตามปกติ สายพานที่ใช้แล้วอาจยาวกว่าเดิมได้ 0.5 เปอร์เซ็นต์ขึ้นไป
- ใส่มิติทั้งหมด รูปถ่ายเครื่องหมาย และรุ่นเครื่องจักรในคำขอ
สิ่งที่ต้องใส่ในคำขอเปลี่ยนทดแทน
คำขอที่ชัดเจนช่วยป้องกันการสั่งซื้อที่ไม่ถูกต้อง รวมถึงประเภทของสายพาน โปรไฟล์หรือหน้าตัด ความยาวพิตช์หรือความยาวภายนอก ความกว้าง ความหนา จำนวนฟันหรือจำนวนซี่ และคุณสมบัติพิเศษใดๆ สำหรับสายพานไทม์มิ่ง ให้เขียนความยาวพิตช์และจำนวนฟัน เช่น ความยาวพิตช์ 800 มม. ฟัน 100 ซี่ พิทช์ 8 มม. ความกว้าง 15 มม. สำหรับสายพานร่องวี ให้เขียนส่วนและการอ้างอิงความยาว เช่น ส่วน SPB ความยาวจุดอ้างอิง 2,360 มม. อย่าเขียนเพียง 1,850 มม. เนื่องจากตัวเลขดังกล่าวอาจหมายถึงค่าภายนอก ข้อมูลอ้างอิง หรือความยาวพิทช์
หากสายพานเป็นสายพานที่สั่งทำพิเศษหรือผ่านกระบวนการพิเศษ ให้แนบภาพร่างหรือภาพถ่ายพร้อมระบุขนาดด้วย โครงสร้างที่ไม่ได้มาตรฐานยังคงเป็นไปตามกฎการวัดเดียวกันสำหรับสายพานฐาน ซัพพลายเออร์จึงสามารถจับคู่โปรไฟล์ วัสดุ และประเภทข้อต่อได้โดยไม่ต้องคาดเดา
การตรวจสอบขั้นสุดท้ายนั้นง่ายดาย: จับคู่วิธีการวัดกับประเภทสายพาน และจับคู่การอ้างอิงแค็ตตาล็อกกับรหัสสายพานเก่า หากสายพานเก่าไม่มีรหัสให้วัดรอกแล้วคำนวณแล้วยืนยันกับซัพพลายเออร์ก่อนสั่งซื้อ สายวัดเป็นเครื่องมือที่มีประโยชน์ แต่ตัวเลขที่ถูกต้องคือตัวเลขที่ผู้ผลิตใช้